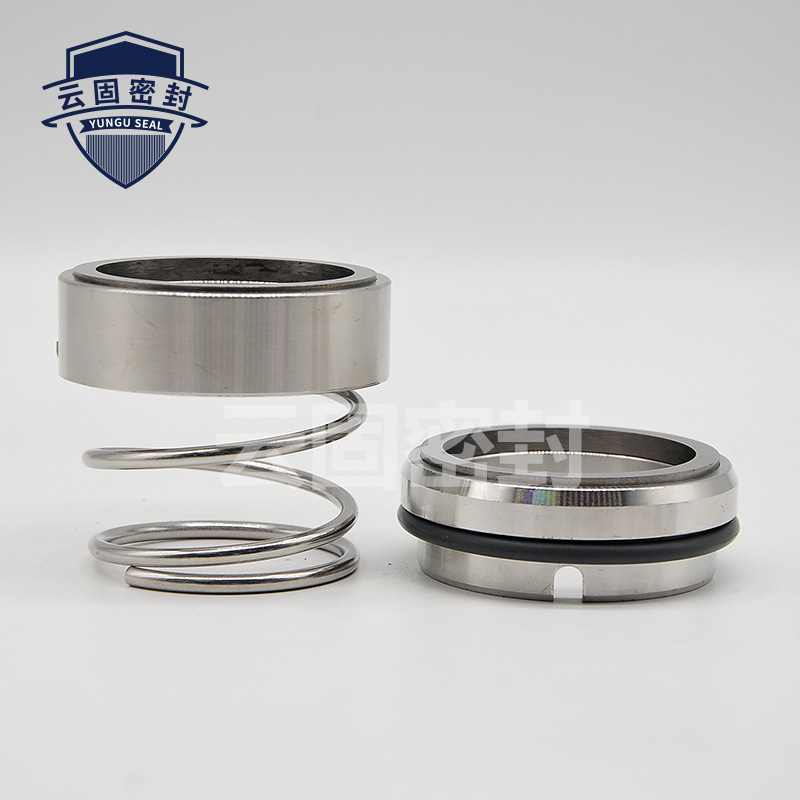
104水封 YS100-80-160/11机械密封 卧式泵机封
价格:68.00起
轴承在机座孔中的装拆应方便25.不宜采用轴向紧固的方法来防止轴承配合表面的蠕动二十六、密封装置结构设计1.静密封垫片之间不能装导线2.静联接表面应该有一定的粗糙度3.高压容器密封的接触面宽度应该小4.用刃口密封时应加垫片5.O形密封圈用于高压密封时,要有保护圈6.避免O形密封圈边缘凸出被剪断7.当与密封接触的轴中心位置经常变化时,不宜采用接触式密封8.正确使用皮圈密封9.不宜靠螺纹旋转压盖来压紧密封的填料10.填料较多时,填料
件材料软,并具有较好的耐磨性。湿研磨时,研磨工具应具有涂敷和储存研磨剂的沟槽结构。干研磨的研磨工具应具有良好的嵌砂性能——良好的磨粒嵌入性、嵌固性和嵌砂的均匀性;嵌入性是磨料嵌人研磨工具表面难易程度,嵌固性是压嵌在研磨工具表面上的磨料,在研磨中抵抗切削力而不脱落的能力:嵌砂均匀性是磨粒嵌人平板各处的均匀程度。近年来新发展的机械密封技术大致有密封面开槽的表面改形密封技术(零泄漏密封技术、干运转气体密封
面粗糙值的加工方法。研磨过程中,在研磨压力下,众多的磨料微粒进行微量切削。研磨加工磨粒的切削作用示意图9-31中。镶嵌在研具中的磨粒如图9-31(a)所示,对工件表面进行挤压、刻划、滑擦;在研具运动中当研具压嵌的磨粒脱落后及液中磨粒相对工件发生滚动研磨过程中,在研磨压力的作用下.众多磨粒进行微量切削,同时被研磨表面发生微小起伏的塑性变形.并且被加入的诸如硬脂酸、油酸、脂肪酸等活性物质与被研磨表面起化学作用。随
技术、上游泵送密封技术、热流体动力密封技术等)、控制平衡比技术、多端面密封技术、平行面密封技术、正确装配技术、弹性伸缩的波纹管密封技术、窄面密封技术、多端面密封技术、平行面密封技术、流体阻塞密封技术、零逸出密封技术、安全密封技术、密封技术、组合密封技术等。利用这些新技术和新概念出现很多新结构和新产品。一、零泄漏密封新技术和新产品过去总是认为接触式和非接触式机械密封都不可能达到零泄漏(或无漏)。
的大量渗漏甚至有磨轴的现象。产生原因:高温、污水中的弱酸、弱碱对静环和动环橡胶密封件的腐蚀作用,造成了机械渗漏过大,动、静环橡胶密封圈材料为丁qing—40,不耐高温,不耐酸碱,当污水为酸性碱性时易腐蚀。解决方法:对腐蚀性介质,橡胶件应选用耐高温、耐弱酸、弱碱的氟橡胶。2.故障二:真空固体颗粒杂质引起的机械密封渗漏产生原因:固体颗粒进入密封端面,会划伤或加快密封端面的磨损,水垢和油污在轴(套)表面的堆积速度超过摩擦副
的磨损速度,致使动环不能补偿磨耗位移,硬对硬摩擦副的运转寿命要比硬对石墨摩擦副的长,因为固体颗粒会嵌入石墨密封环的密封面内。解决方法:在固体颗粒容易进入的位置应选用碳化钨对碳化钨摩擦副的机械密封。机械密封中还存在设计、选择、安装等不够合理的地方。(1)弹簧压缩量一定要按规定进行,不允许有过大或过小的现象,误差±2mm,压缩量过大增加端面比压,摩擦热量过多,造成密封面热变形和加速端面磨损,压缩量过小动静环端面比压不足,
流量不足这是因为:动力转速不配套或皮带打滑,使转速偏低;轴流泵叶片安装角太小;扬程不足,管路太长或管路有直角弯;吸程偏高;底阀、管路及叶轮局部堵塞或叶轮缺损;出水管漏水严重。排除方法:恢复额定转速,清除皮带油垢,调整好皮带紧度;调好叶片角,降低水泵安装位置,缩短管路或改变管路的弯曲度;密封水泵漏气处,压紧填料;清除堵塞物,更换叶轮;更换减漏环,堵塞漏水处。七、吸不上水原因是泵体内有空气或进水