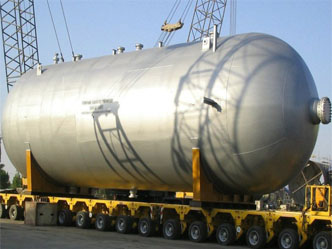
六安空调管道焊缝壁厚检测磁粉探伤检测中心
价格:面议
江苏广分检测公司是一家从事锅炉、压力容器、压力管道、工业设备、游乐设备、现场焊接质量、建筑钢结构等无损检测、理化检验、热处理工程、机械性能检验等相关领域的技术咨询服务企业。
超声波检测:利用超声波在界面(声阻抗不同的两种介质的结合面)产生的反射和折射以及超声波在介质中传播过程中的衰减,由发射探头向被检件发射超声波,由接收探头接收从界面(缺陷或本底)处反射回来的超声波(反射波)或透过被检件后的透射波(透射法),以此检测各部件是否存在缺陷,并对缺陷进行定位、定性与定量。
磁粉探伤的原理
它的基本原理是:当工件磁化时,若工件表面有缺陷存在,由于缺陷处的磁阻而产生漏磁,形成局部磁场,磁粉便在此处显示缺陷的形状和位置,从而判断缺陷的存在。
磁粉探伤仪的基础知识
按工件磁化方向的不同,可分为周向磁化法、纵向磁化法、复合磁化法和旋转磁化法。
按采用磁化电流的不同可分为:直流磁化法、半波直流磁化法、和交流磁化法。
按探伤所采用磁粉的配制不同,可分为干粉法和湿粉法。
压力容器的本体、接口部位、焊接接头等的裂纹、过热、变形、泄漏等;外表面的腐蚀;
保温层破损、脱落、潮湿、跑冷;
检漏孔、信号孔的漏液、漏气,疏通检漏管;
压力容与相邻管道或构件的异常振动、响声,相互摩擦;
支承或支座的损,基础下沉、倾斜、开裂,紧固螺栓的完好情况;
排放(疏水、排污)装置;
安全附件检查;
焊接质量的决定因素有接头设计,制造材料,焊接工艺,焊接方法以及焊接检验。而焊接接头外观检测,作为焊接无损检测的一种,也是直观,容易实现的一种检测方法。焊缝质量外观检测能够判定焊缝表面的裂纹,咬边,未焊满,未熔合,焊,气孔,夹渣等超标缺陷。同时也可以对焊缝尺寸进行测量,根据相关标准或设计规范的要求,对外观缺陷和外观尺寸进行判定。焊缝外观质量检测一般在PT、MT、RT、UT等检测之前进行。能够在后面的检测开始之前淘汰不合格件,这样在减少后续工作量的同时也可以起到节约成本的目的。
检验中发现的缺陷及处理
裂纹
容器内、外表面不允许有裂纹。裂纹包括:疲劳裂纹、应力腐蚀裂纹。如果有裂纹应当打磨消除,打磨后形成的凹坑在允许范围内不影响定级;否则,应当补焊或者应力分析。
机械接触损伤、工卡具焊迹、电弧灼伤
机械接触损伤、工卡具焊迹、电弧灼伤等缺陷会造成不连续,应力集中,使用过程中容易出现表面裂纹,所以要对这样的部位进行修磨圜滑处理,消除应力集中部位。
咬边
咬边同样也会造成局部应力集中,一般低温容器、不锈钢容器、Ⅲ类容器中不允许存在咬边。其他容器咬边允许存在,但是相关规程对咬边的深度和长度有明确的要求。
无损检测技术一:射线探伤
射线探伤检测技术是通过检测物体时的强度增减,来确定结构的缺陷问题,通过常用的x射线和γ射线来确定物体厚度的变化及缺陷情况的图像,以此来对缺陷尺寸、形状、数量进行评价。这种技术的优势就是检测结果一目了然,性记录,的确定就是辐射大,对人体健康有危害。
无损检测技术二:超声波无损检测
超声无损检测技术是通过超声波在缺陷中的产生的声时、振幅、波形的变化,来确定焊缝的缺陷。这种方法对平面缺陷检测敏感,能够快速检测未焊透、未熔合的缺陷问题,相应的超声检测仪携带方便,价格低。缺点就是检测结果没有射线探伤直观。
无损检测技术三:磁粉探伤
这种技术主要是通过检铁磁粉材料在磁化后产生的磁感应强度变化,从而透出材料本身的范围,形成漏磁场,磁粉受到磁力线的作用在材料表面进行堆积,宏观反应缺陷的情况,检测速度快,灵敏度高,确定就是只适合材料表面的缺陷检测。某些的材料还要进行消磁的操作,相对繁杂。
无损检测技术四:渗透探伤
这种技术是通过在一些零部件表面涂抹含有荧光灯染色的渗透液体,放置一段时间后,这种液体会渗透的表面有开口的缺陷当中,去除渗透液之后,再把渗透液反吸回显像剂中,后通过光源照射,显示缺陷形状大小尺寸。这种技术的检测设备简单易携,适合各种金属和非金属材料,结果显示直观,缺点就是微小缺陷不容易反馈,只适合表面的缺陷检测,后续还有清洗的工作,常常被工作人员忽视。