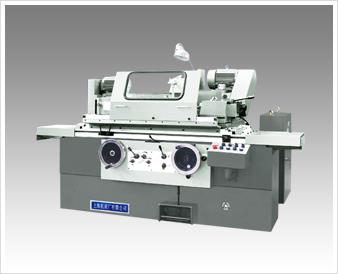
产品规格:
产品数量:
包装说明:
关 键 词:揭阳外圆磨床大修
行 业:机械 机床 磨床
发布时间:2021-10-12
外圆磨床加工工件台肩端面跳动量太大的原因如下:
1、进刀量太大,退刀太快。
2、工件顶的过紧或过松。
3、砂轮主轴有轴向窜动。
4、头架主轴止推轴承间隙大。
5、砂轮主轴中心线与机床工作台运动方向不平行。
6、砂轮与工件接触面积大,磨削压力大。
外圆磨床加工工件表面有鱼鳞形粗糙面
主要原因是由于砂轮表面切削刃不锋利,在磨削时发生啃住现象。
1、砂轮表面被堵塞。
2、砂轮未修圆。
3、砂轮修整不够锋利。
4、砂轮修整器未紧固或金刚钻没有焊牢,在修整砂轮时引起振动。
5、金刚钻锥柄伸出过长,影响刚性,在修整砂轮时引起跳动。
解决的方法:
(1)重新刮研钻石刀固定座,时其结合良好,紧固好后,用表测钻石刀头部,搬动时,应不超过0.01mm,同时要考虑钻石刀是否锋利等因素;
(2)动静压砂轮架主轴的间隙(包括径向、轴向)应在规定的范围内(径向:0.027~0.03mm,轴向:0.02mm之内),同时要考虑静压压力一般控制在(15kg~18kg∕c㎡),动压压力是否建立起来,各孔的喷油。
外圆磨床加工工件圆柱度差产生鼓形或鞍形的原因
1、机床安装水平产生变动。
2、工件刚性差,磨削时产生让刀。
3、中心架调整不到位。
4、磨细长轴时顶针顶的太紧,工件弯曲变形。
5、砂轮表面不锋利。