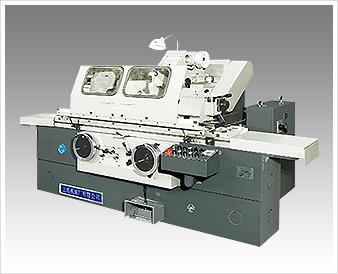
潮州外圆磨床大修 快速上门服务
价格:10.00起
产品规格:
产品数量:
包装说明:
关 键 词:潮州外圆磨床大修
行 业:机械 机床 磨床
发布时间:2021-10-12
解决的方法:
(1)重新刮研钻石刀固定座,时其结合良好,紧固好后,用表测钻石刀头部,搬动时,应不超过0.01mm,同时要考虑钻石刀是否锋利等因素;
(2)动静压砂轮架主轴的间隙(包括径向、轴向)应在规定的范围内(径向:0.027~0.03mm,轴向:0.02mm之内),同时要考虑静压压力一般控制在(15kg~18kg∕c㎡),动压压力是否建立起来,各孔的喷油。
数控外圆磨床常见的故障及排除的方法,数控外圆磨床磨削外圆时工件表面出现振纹片状纹、斜纹、端面外圆磨床磨削外圆时,表面出现振纹,数控高速端面外圆磨床磨削外圆时,工件表面出现振纹(片状纹、斜纹、螺旋纹)的问题:螺旋纹)的问题:产生问题的主要原因:
(1)钻石刀刀座固定结合面接触不好;
(2)砂轮架主轴间隙大超差;
(3)磨削时,头架转速、砂轮修整速度的参数选择不当;
(4)选用的砂轮的型号与被加工工件的材质不匹配。
主要在外圆磨床上进行,用以磨削轴类工件的外圆柱、外圆锥和轴肩端面。磨削时,工件低速旋转,如果工件同时作纵向往复移动并在纵向移动的每次单行程或双行程后砂轮相对工件作横向进给,称为纵向磨削法。如果砂轮宽度大于被磨削表面的长度,则工件在磨削过程中不作纵向移动,而是砂轮相对工件连续进行横向进给,称为切入磨削法。一般切入磨削法效率高于纵向磨削法。如果将砂轮修整成成形面,切入磨削法可加工成形的外表面。
外圆磨床加工工件时工件表面有细拉毛痕迹:
主要原因是细粒度砂轮磨粒破碎或脱落在砂轮和工件之间形成的
1、砂轮太软。
2、砂轮磨粒韧性和工件材料韧性配合不当。
3、冷却液不清洁,导致冷却液中碎粒或脱离的细磨粒嵌挤在砂轮和工件之间滚转而造成。