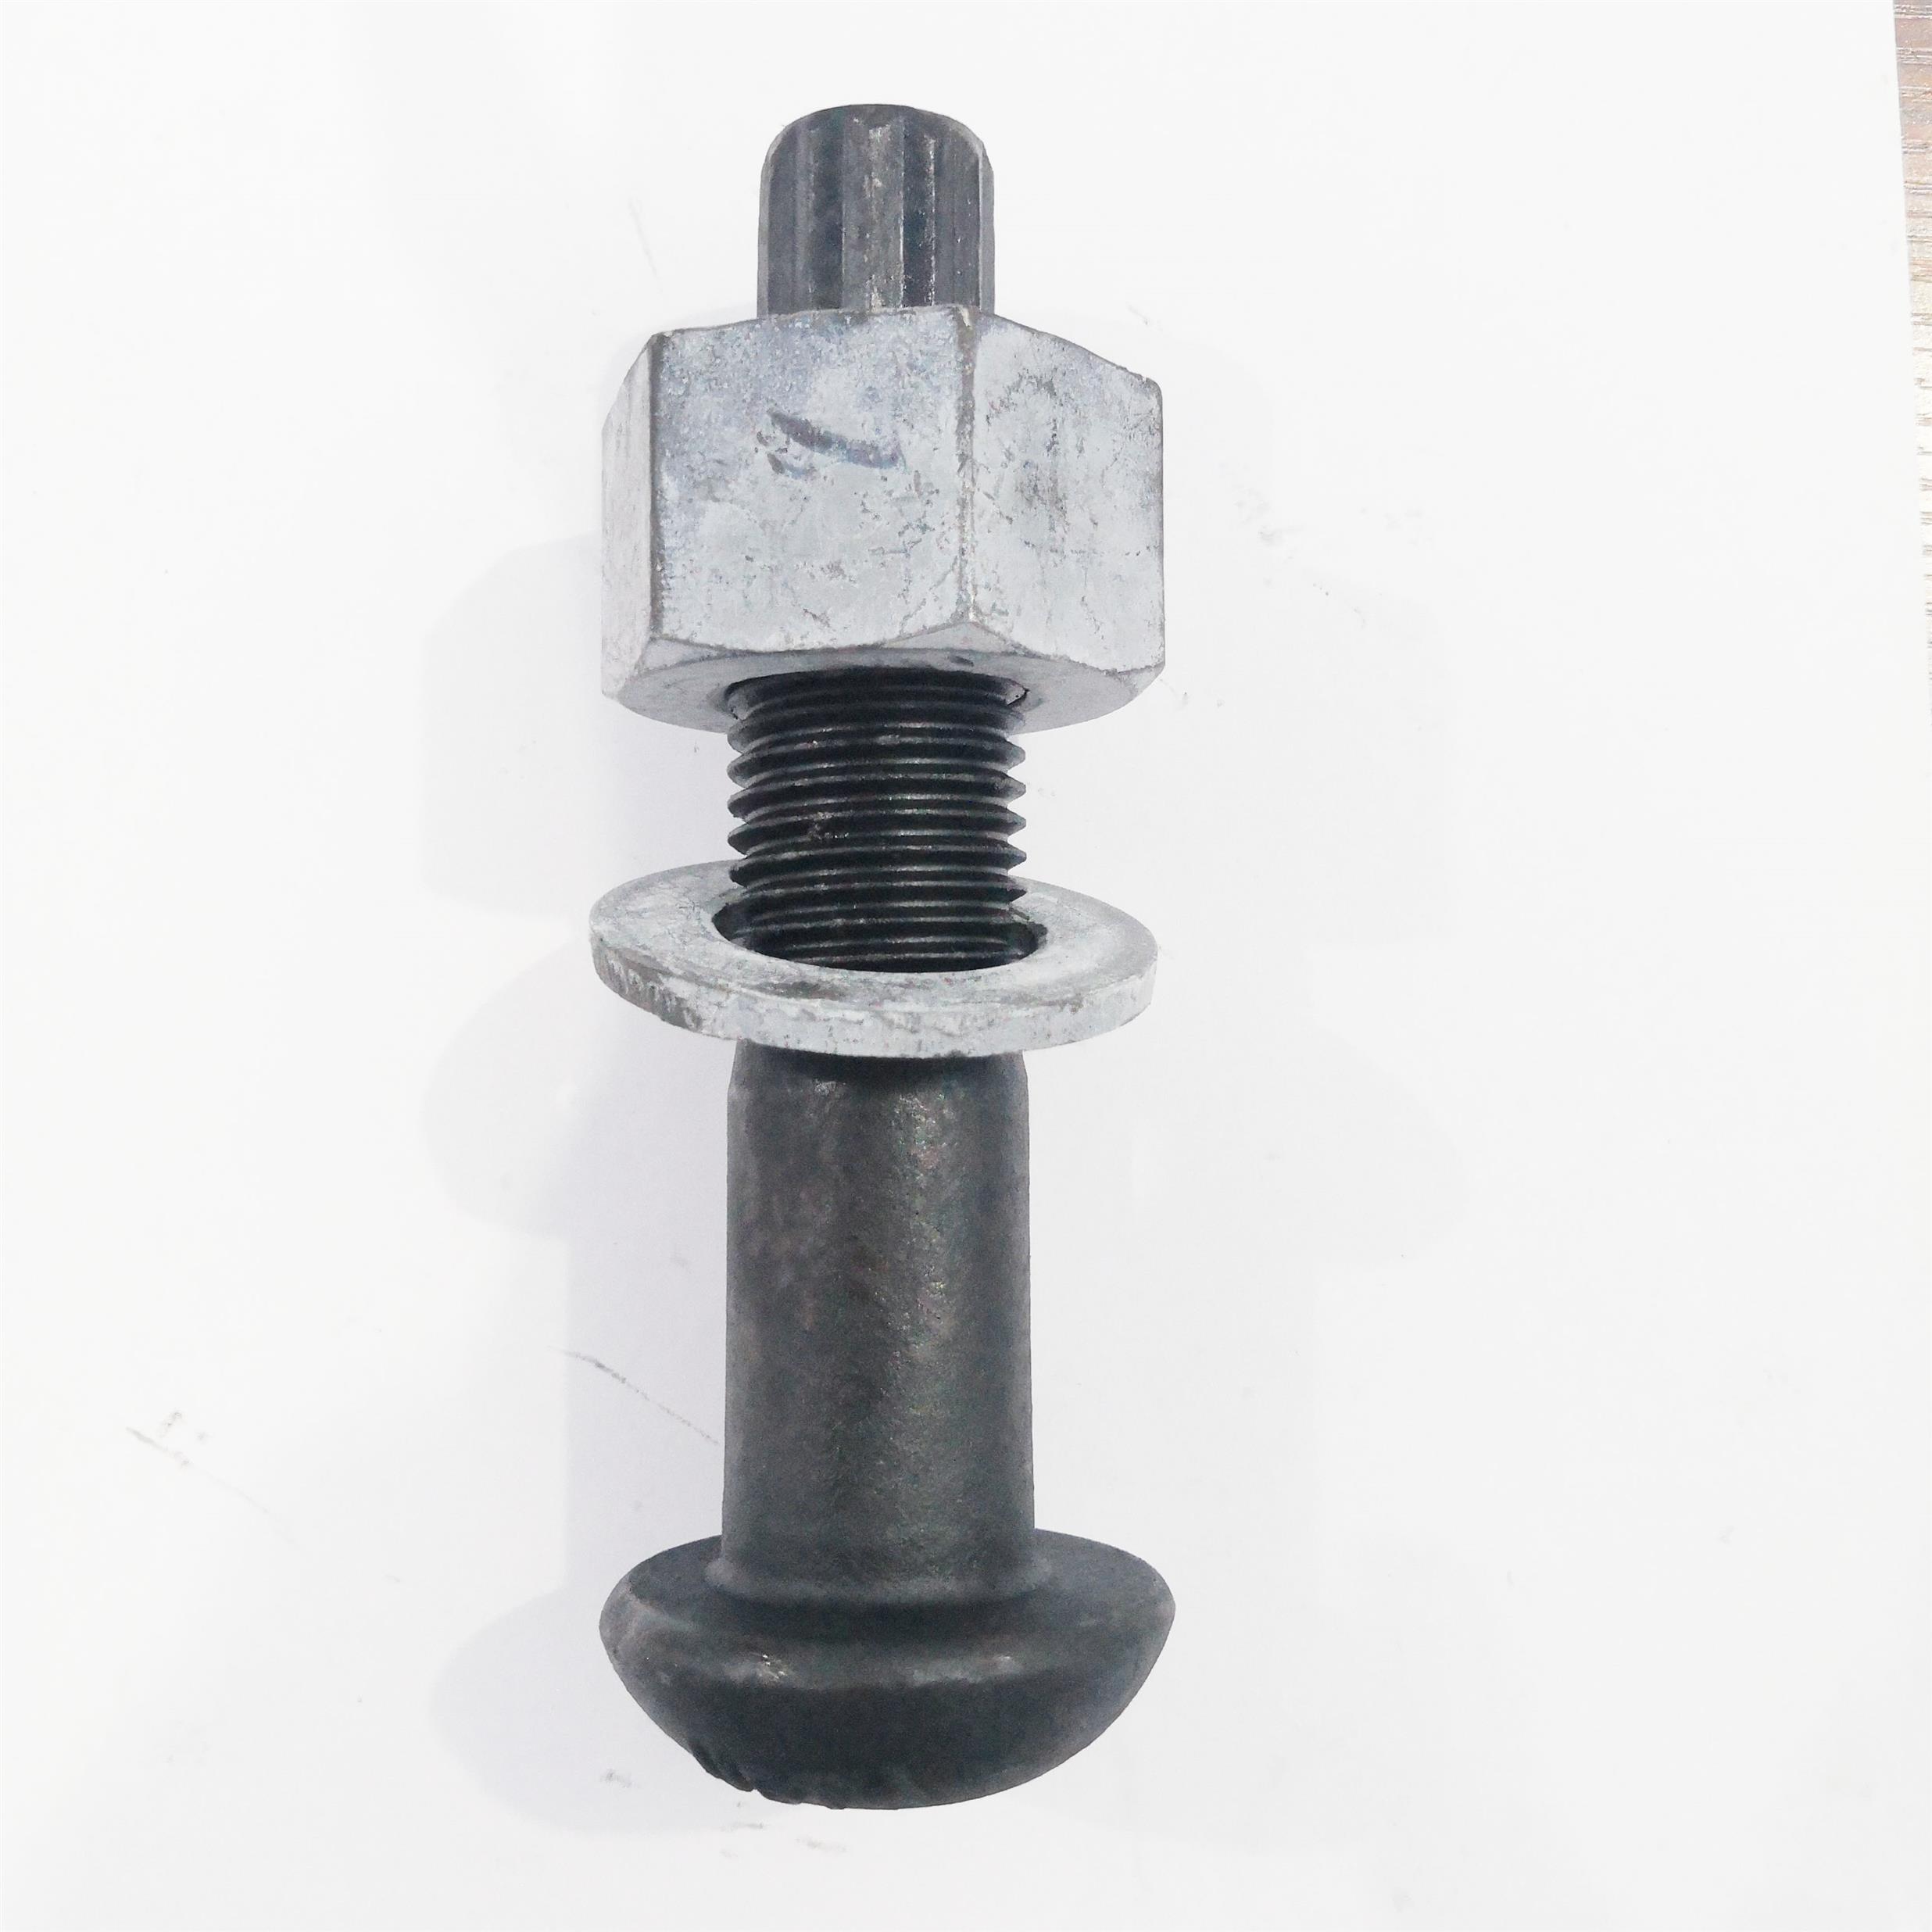
公司产品种类多样 兰州钢结构高强度螺栓
价格:10.00起
产品规格:
产品数量:
包装说明:
关 键 词:兰州钢结构高强度螺栓
行 业:五金 机械五金 紧固件/连接件
发布时间:2021-04-06
主要产品有:钢结构螺栓,钢结构大六角螺栓,扭剪螺栓,8.8级、10.9级、12.9级钢结构螺栓,高强度螺栓、高强度螺母,焊钉,钢结构拉条,热镀锌螺栓,钢结构地脚螺栓、U型螺栓,预埋板,订做各种异型件。
滚压螺纹常见的缺陷:螺纹部分表面裂纹或划伤;乱扣;螺纹部分失圆。这些缺陷若大量发生,就会在加工阶段被发现。如果发生的数量较少,生产过程注意不到这些缺陷就会流通到用户,造成麻烦。因此,应归纳加工条件的关键问题,在生产过程控制这些关键因素。七,热处理高强度紧固件根据技术要求都要进行调质处理。热处理调质是为了提高紧固件的综合机械性能,以满足产品规定的抗拉强度值和屈强比。 热处理工艺对高强度紧固件尤其是它的内在质量有着至关重要的影响,因此,要想生产出的高强度紧固件,必须要有进的热处理技术装备。 由于高强度螺栓生产量大,价格低廉,螺纹部分又是比较细微相对精密的结构,因此,要求热处理设备必须具备生产能力大,自动化程度高,热处理质量好的能力。进入 20 世纪 90 年代以来带有保护气氛的连续式热处理生产线已占主导地位,震底式,网带炉尤其适用于中小规格紧固件的热处理调质。调质线除了炉子密封性能好以外,还具有进的气氛,温度和工艺参数计算机控制,设备故障报警和显示功能。高强度紧固件从上料-清洗-加热-淬火-清洗-回火-着色到下线,全部自动控制运行,有效保证了热处理质量。 螺纹的脱碳会导致紧固件在未达到机械性能要求的抗力时发生脱扣,使螺纹紧固件失效,缩短使用寿命。由于原料的脱碳,如果退火不当,更会使原材料脱碳层加深。调质热处理过程中,一般会从炉外带进来一些氧化气体。棒料钢丝的铁锈或冷拔后盘条钢丝表面上的残留物,入炉加热后也会分解,反应生成一些氧化性气体。
冷镦钢是采用冷镦成型工艺生产的互换性较高的紧固件用钢。由于它是常温下利用金属塑性加工成型,每个零件的变形量很大,承受的变形速度也高,因此,对冷镦钢原料的性能要求十分严格。 在长期生产实践和用户使用调研的基础上,结合 GB/T6478-2001 《冷镦和冷挤压用钢技术条件》 GB/T699-1999 《碳素结构钢》及目标 JISG3507-1991 《冷镦钢用碳素钢盘条》的特点,以 8.8 级, 9.8 级螺栓螺钉的材料要求为例,各种化学元素的确定。 C 含量过高,冷成形性能将降低;太低则无法满足零件机械性能的要求,因此定为 0.25 %- 0.55 %。 Mn 能提高钢的渗透性,但添加过多则会强化基体组织而影响冷成形性能;在零件调质时有促进奥氏体晶粒长大的倾向,故在国际的基础上适当提高,定为 0.45 %- 0.80 %。 Si 能强化铁素体,促使冷成形性能降低,材料延伸率下降定为 Si 小于等于 0.30 %。 S.P. 为杂质元素,它们的存在会沿晶界产生偏析,导致晶界脆化,损害钢材的机械性能,应尽可能降低,定为 P 小于等于 0.030 %, S 小于等于 0.035 %。 B. 含硼量大值均为 0.005 %,因为硼元素虽然具有显著提高钢材渗透性等作用,但同时会导致钢材脆性增加。含硼量过高,对螺栓,螺钉和螺柱这类需要良好综合机械性能的工件是十分不利的。
用高强度钢制造的,或者需要施以较大预紧力的螺栓,皆可称为高强度螺栓。高强度螺栓多用于桥梁、钢轨、高压及超高压设备的连接。这种螺栓的断裂多为脆性断裂。应用于超高压设备上的高强度螺栓,为了保证容器的密封,需要施以较大的预应力。定义关于高强度螺栓的几个概念1.按规定螺栓的性能等级在8.8级以上者,称为高强度螺栓.现国标准只罗列到M39,对于大尺寸规格,特别是长度大于%10~15倍的高强度螺栓,国内生产尚属短线。高强螺栓与普通螺栓区别:高强度螺栓就是可承受的载荷比同规格的普通螺栓要大。普通螺栓的材料是Q235(即A3)制造的。高强度螺栓的材料35#钢或其它材料,制成后进行热处理,提高了强度。两者的区别是材料强度的不同。从原材料看:高强度螺栓采用高强度材料制造。高强螺栓的螺杆、螺帽和垫圈都由高强钢材制作,常用45号钢、40硼钢、20锰钛硼钢、35CrMoA等。普通螺栓常用Q235(相当于过去的A3)钢制造。高强螺栓,使用日益广泛。常用8.8s和10.9s两个强度等级,其中10.9级居多。
1. 用半封闭切料工具切割毛坯,简单的方法是采用套筒式切料工具;切口的角度不应大于 3 度;而当采用开口式切料工具时,切口的斜角可达 5 - 7 度。 2. 短尺寸毛坯在由上一个工位向下一个成型工位传递过程中,应能翻转 180 度,这样能发挥自动冷镦机的潜力,加工结构复杂的紧固件,提高零件精度。 3. 在各个成型工位上都应该装有冲头退料装置,凹模均应带有套筒式顶料装置。 4. 成型工位的数量(不包括切断工位)一般应达到 3 - 4 个工位(情况下 5 个以上)。 5. 在有效使用期内,主滑块导轨和工艺部件的结构都能保证冲头和凹模的定位精度。 6. 在控制选料的挡板上必须安装终端限位开关,必须注意镦锻力的控制。 在自动冷镦机上制造高强度紧固件所使用的冷拨盘条钢丝的不圆度应在直径公差范围内,而较为精密的紧固件,其钢丝的不圆度则应限制在 1/2 直径公差范围内,如果钢丝直径达不到规定的尺寸,则零件的镦粗部分或头部就会出现裂痕,或形成毛刺,如果直径小于工艺所要求的尺寸,则头部就会不完整,棱角或涨粗部分不清晰。 冷镦成型所能达到的精度还同成型方法的选择和所采用的工序有关。此外,它还取决于所用的设备的结构特点,工艺特点及其状态,工模具精度,寿命和磨损程度。 冷镦成型和挤压使用的高合金钢,硬质合金模具的工作表面粗糙度不应大 Ra=0.2um, 这类模具工作表面的粗糙度达到 Ra=0.025-0.050um 时,具有高寿命。六,螺纹加工螺栓螺纹一般采用冷加工,使一定直径范围内的螺纹坯料通过搓(滚)丝板(模),由丝板(滚模)压力使螺纹成形。可获得螺纹部分的塑性流线不被切断,强度增加,精度高,质量均一的产品,因而被广泛采用。 为了制出终产品的螺纹外径,所需要的螺纹坯径是不同的,因为它受螺纹精度,材料有无镀层等因素限制。 滚(搓)压螺纹是指利用塑性变形使螺纹牙成形的加工方法。它是用带有和被加工的螺纹同样螺距和牙形的滚压(搓丝板)模具,一边挤压圆柱形螺坯,一边使螺坯转动,终将滚压模具上的牙形转移到螺坯上,使螺纹成形。 滚(搓)压螺纹加工的共同点是滚动转数不必太多,如果过多,则效率低,螺纹牙表面容易产生分离现象或者乱扣现象。反之,如果转数太少,螺纹直径容易失圆,滚压初期压力异常增高,造成模具寿命缩短。
产品广泛应用于高铁,桥梁,隧道,电力,煤矿,建筑工程,钢结构工程等行业,长期以来公司秉承“以质量求生存,以信誉求发展”的经营理念与客户建立了长期稳定的合作关系,选择我们的产品就等于为建筑工程选择了可靠保障,我们将全程为您提供的产品和真诚的服务,公司全体员工竭诚欢迎新老客户来电咨询,参观考察,洽谈业务。