
价格:888.00起
0
联系人:
电话:
地址:
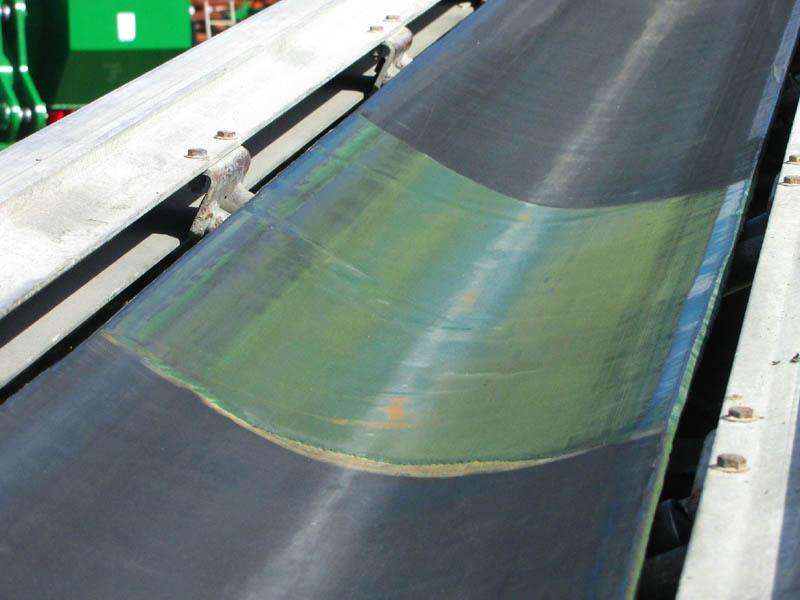
茵美特送带难燃快速粘接粘合剂SK313能够完美实现金属与橡胶、橡胶与橡胶、纤维织物与橡胶、纤维织物之间以及纤维织物与金属之间的粘接,涉及滚筒冷包胶、输送带修补、输送带冷硫化接头等。 茵美特德国进口输送带粘接剂SK313(图)德国进口茵美特输送带难燃快速粘接粘合剂SK313一、输送带难燃快速粘接粘合剂SK313的粘接强度超过德国DIN工业标准,可与传统热硫化粘接强度同级。(在输送带的修补及冷无缝粘接中,其粘接强度可超越热硫化的粘接强度)。二、输送带难燃快速粘接粘合剂SK313在输送带紧急抢修时,不需要借助任何大型硫化设备,即修即用。三、输送带难燃快速粘接粘合剂SK313安全阻燃,适用于井上及井下操作使用。 茵美特德国进口输送带粘接剂SK313(图)德国进口茵美特输送带难燃快速粘接粘合剂SK313操作方法一、使用安装钨钢打磨碟的角磨机对输送带破损部位进行深层次打磨,打磨至一层薄而均匀的橡胶,然后用毛刷清扫浮尘。二、将输送带难燃快速粘接粘合剂SK313皮带胶与硬化剂按100:4的比例混合,并搅拌均匀。三、将打磨过的输送带表面和修补条带半硫化层面均匀的涂刷上输送带难燃快速粘接粘合剂SK313皮带胶,干燥至胶液用手触摸有粘性感觉时,即可贴合。四、粘合时将粘接处对准,从前向后粘,用压实滚轮从中间向四周来回推压2~3遍,排除空气。五、修补面在20分钟后完美结合,融为一体。青岛市普新机械设备经销部是茵美特在宁夏地区的代理商,我们专注于矿业输送系统的维修及保护,旨在通过全球高效的产品和先进的技术,帮助电厂、钢铁厂、焦化厂、水泥厂、粮仓、矿山、码头、地铁等行业,延长输送系统寿命,降低输送系统的成本。输送带粘接有热硫化与冷硫化两种方式,冷硫化粘接是常用的输送带修补方式,冷硫化粘接拥有工具简单,操作便捷,修补速度快,修补完成即可使用的特点。而对冷硫化粘接影响大的就是胶水,胶水的好坏直接决定了粘接效果。德国进口茵美特输送带冷硫化粘接胶水SK313是一款于输送带冷硫化粘接的修补胶水,SK313在修补完成之后可以达到甚至超过热硫化粘接的强度,而且SK313还具备耐腐蚀、耐老化、遇火难燃、抗阻挠性好,与固化剂混合后固化速度快等特点,适用于井上及井下的输送系统快速修补作业要求,能够做到即修即用。好的胶水只有正确的使用方式才能保证好的效果,让我们看一下如何正确操作输送带冷硫化胶水SK313打磨打磨输送带破损位置,打磨面好比损伤部位宽2-3cm,打磨深度以埋入修补条后与输送带表面平齐为适宜。打磨后不能有光面,如果是织物输送带轻微打磨织物层。清洁用干净毛刷清扫干净打磨后的破损面之后,用清洗剂SK353对皮带进行深度清洁,并干燥。涂胶按100:4的比例混合胶水SK313与固化剂,混合均匀后在破损面涂刷一层胶水,完全干燥后涂刷第二层胶水,在修补条的半硫化层上同样涂刷一层胶水,待胶水似干非干(手指背试涂胶面,略有粘性)时,即可进行粘接。贴合修补条粘接面沿着破损面进行贴合,在贴合过程中尽量避免包入空气。贴合完毕之后,使用压实滚轮由内至外进行滚压,将修补面空气排出、压实。由SK313进行正确操作粘接后,修补条与输送带完全融为一体,基本可以使用至皮带报废。传统热硫化修补需要使用大型硫化机,操作极不方便,费用高且效率低下。而使用常规胶水经行修补,只是暂时有效,无法解决穿透性破损问题.德国进口电厂双组份输送带粘接剂SK313,是RAMIMTECH公司一款针对输送皮带日常修补粘接养护的高性能粘接剂,其出色的粘接性能超过全球为严格的德国DIN工业标准,可与热硫化强度同级,不仅可以为皮带提供撕裂、划伤等等局部修补、提供输送带接头、滚筒包胶等高强度粘接,而且安全阻燃,即修即用,能够大大节省企业的时间、物力和财力。 德国进口RAMIMTECH输送带粘接剂SK313(上图)我们为什么要选择德国进口电厂双组份输送带粘接剂SK313呢?一、输送带粘接剂SK313能够完美实现金属与橡胶、橡胶与橡胶、纤维织物与橡胶、纤维织物之间以及纤维织物与金属之间的粘接,涉及滚筒冷包胶、输送带修补、输送带冷硫化接头等。二、输送带粘接剂SK313的粘接强度超过德国DIN工业标准,可与传统热硫化粘接强度同级。(在输送带的修补及冷无缝粘接中,其粘接强度可超越热硫化的粘接强度)。三、输送带粘接剂SK313在输送带紧急抢修时,不需要借助任何大型硫化设备,即修即用。大大减少了停机损失。四、输送带粘接剂SK313安全阻燃,适用于井上及井下操作使用。德国进口RAMIMTECH输送带粘接剂SK313与修补条(上图)德国进口电厂双组份输送带粘接剂SK313具体怎么操作呢?避免阳光直接照射,防止温度降低到0℃以下(这样可能会产生凝结水)。环境和物料温度+10℃到+45℃。粘接表面:干燥洁净无化学物质和油脂等污物。金属表面:用喷砂或打磨的方式将金属表面除锈且使其变得粗糙-推荐打磨深度为30um。用RAMIMTECH 清洗剂SK353去除金属表面油污,粘接之前如果需要,涂刷一层金属底漆SK363并使其完全干燥,这样可以提高金属粘接面与橡胶的粘接力。橡胶表面:带半硫化层的橡胶板、修补条则不需要对粘接面进行打磨,不带半硫化层的橡胶板需充分打磨橡胶表面(不要有光滑区域),用洁净干燥的毛刷去除粉尘,使用清洗剂清洗表面污渍。织物表面:打磨平整其它橡胶区域,小心轻微打磨织物层(注意不能损坏织物层,建议使用钨钢打磨碟)用洁净干燥的毛刷去除粉尘,并使用清洗剂清洗表面污渍。涂刷要求:在粘接表面涂刷2遍均匀的涂层。遍涂层应完全干燥(至少30分钟,金属表面至少1个小时)第二遍涂层应干燥至略微沾手(可用手指背检查),如果过干,应再刷一层。茵美特施工人员正在使用输送带粘接剂SK313进行输送带修补(上图)


