2.2 挤压打散系统的运行平衡
挤压打散系统的佳运行状态,仅靠选择恰当的辊压机运行参数是不够的,必须控制挤压打散系统的运行平衡。调试初期,恰逢雨季,物料水分高达3%以上。系统运行发现,大量物料经过调速电子皮带秤的溢流管返回辊压机稳流称重仓,调节打散分级机转速仍无济于事。喂入稳流称重仓新料仅在50t/h左右。遂认为挤压打散系统能力不够。但经认真检查,发现打散分级机入料口被物料粘实贴牢,口径缩小为不足原设备的1/2,入打散分级机物料受阻,导致大量返流,系统产量无法提高。事故处理之后,打散分级机物料处理能力达到了120t/h以上。由此,为了保证系统运行平衡,采取的措施如下:
1)加大设备巡检力度,及时发现障碍并排除,确保系统工艺及设备顺畅完好。
2)对辊压机回料量合理控制。进料粒度大,颗粒分布不均齐时,适当加大回料量,填充大颗粒间的间隙,实行料层粉碎,以增强挤压效果,保证辊压机平稳运行。当进料粒度较小,颗粒分布较均齐时,适当减少回料量,这样,可以在辊压机通过量不变的情况下增加新料量,提高系统产量。一般控制系统中辊压机回料量为25%左右。
3)稳定稳流称重仓料位,可稳定辊压机物料通过量,保证辊压机运行平稳。我们将其保持在60%~80%,挤压打散系统的运行即处于平衡状态。
物料在库底配料后,经胶带输送机(上置除铁器,能够把物料中15mm以上的铁磁物质除去)喂入辊压机稳流称重仓。物料在稳流称重仓中混合、稳定后,以料柱形式连续、均匀地喂入辊压机。料饼由提升机送入调速电子皮带秤时分成两路。一路(少量)物料溢流返回辊压机稳流称重仓,用以改变辊压机工艺性能,调整物料颗粒级配。另一路(大量)物料喂入打散分级机。打散分级机把料饼打散后,进行分选,大于3mm的粗粉返回辊压机稳流称重仓重新挤压;小于3mm的细粉经链式输送机送入磨头中间仓。由中间仓卸出后,通过管式螺旋输送机喂入磨机进行粉磨。出磨物料经磨尾提升机、空气输送斜槽送入水泥库中。磨尾废气则通过气箱脉冲除尘器由风机排出。
砂石选粉机
技术特点
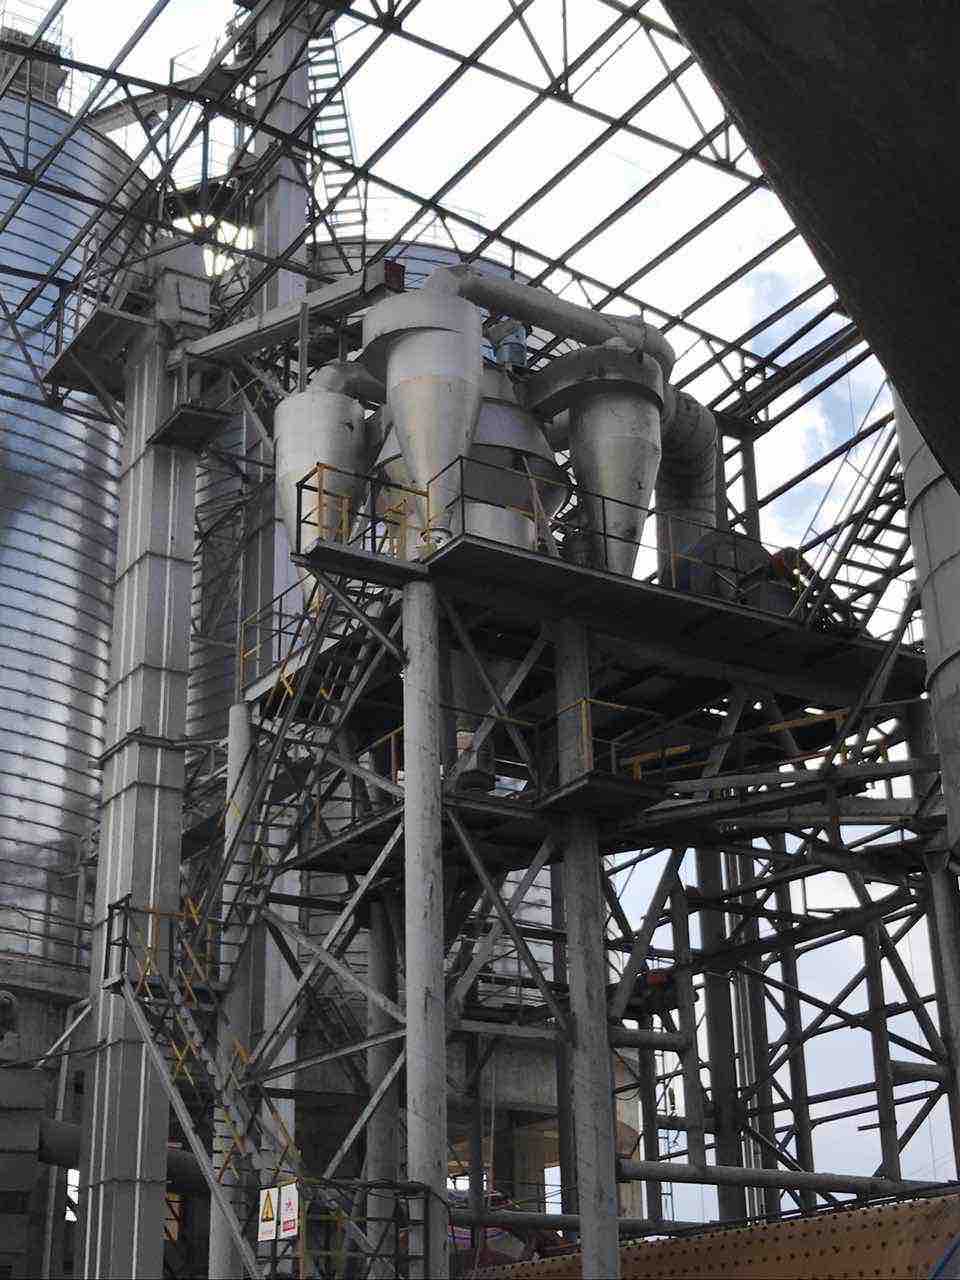
在工作状态下,调速电机通过驱动装器带传动轴转动,砂石通过设在分选室上部的进料口进入分选室内,再通过设置在中粗砂收集锥的上下两锥体之间的通道落在分料器 上,分料器随立式传动轴转动,砂石料在惯性离心力的作用下,向四周均匀分散,分散的石料在循环风机进入分选室的高速气流作用下,石料中的粗重颗粒受到惯性 离心力的作用被甩向分选室内壁面碰撞后失去动能沿壁面滑下,落到粗砂收集锥中。其余的砂石颗粒被旋转上升的气流卷起经过旋转大风叶的作用。又有一部分粗砂颗粒 被抛到分选室的壁面,碰撞后失去动能沿壁面滑下,落到粗砂收集器中。
中粗砂和细砂通过大风叶后,在上升气流作用下,继续上升穿过立式导向叶片进入二级分选区。含砂气流在旋转的笼形转子形成的强烈而稳定的平面涡流作用下, 使中粗砂在离心力的作用下被抛向立式导向叶片后失去动能,落到中粗砂收集锥中,通过中粗砂管排出进成品库。不合格的细砂石穿过笼形转子进入其内部,随循环风进 入高效低阻型旋风集尘器中,随后滑落到细砂收集锥内。
与传统的分选机相比,0-X型分选机具有以下突出的优点:
物料由进料管进入,经分散板撒到上升的气流中,物料中的粉磨介质碎片在重力作用下,克服上升气流的阻力下落,由排渣口排出。挟带着粉体的气流上升至分级部分,通过导流叶片进入转子进行分级。导流叶片可使气流和粉体颗粒产生回转运动,进行预分级,并捕集由转子甩出来的粗颗粒,还可使气流的速度在整个转子的高度上均匀分布。被导流叶片捕集的粗颗粒落到粗粉锥体上,由粗粉出口排出,而细颗粒与气流经过转子叶片进入转子中部,由细粉出口送往收集装置