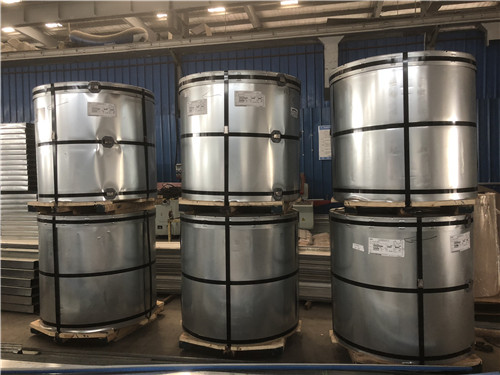
产品规格:
产品数量:
包装说明:
关 键 词:株洲宝钢镀铝锌彩涂板多少钱
行 业:建材 金属建材 钢材
发布时间:2025-09-28
酸洗液常用缓蚀剂
酸洗的目的在于除锈,而不能腐蚀钢的基体。过度地酸洗会使钢表面变得粗糙,从而影响热浸镀锌质量,故酸洗时通常需加入缓蚀剂。酸洗溶液中的缓蚀剂,一般要求具备下列条件:在高温高浓度溶液中是稳定的,缓蚀效果好;不影响钢铁制件的酸洗速度;缓蚀剂配制方便,含量易于控制,废液易于处理;价格便宜。几种常用的酸洗缓蚀剂如表3-4所列。缓蚀剂抑制腐蚀的作用是有选择的,它与腐蚀介质的性质、温度、流动状态、被保护金属的性质,以及缓蚀剂的种类、含量等都有密切关系。某些条件的改变,都可能引起缓蚀效果的改变。因此,需要了解缓蚀剂的作用及缓蚀效果的测试方法,以便正确地选择和运用缓蚀剂。缓蚀剂的用量取决于被酸洗制件的材质、酸洗液的组成、操作浓度、温度以及被除物的性质。在一定范围内,缓蚀效率随缓蚀剂含量的增加而提高,但是达到一定数值后,含量增加,效率不再提高,各种缓蚀剂在各种酸溶液中都有一个含量极限,一般使用的质量分数以0.5%~1%为宜。酸洗温度提高,缓蚀剂的缓蚀效率下降,甚至失效。每种缓蚀剂都有一个使用温度范围。随着使用时间的增长,酸洗液中的缓蚀剂的缓蚀效率也逐渐下降,因此,需要定期向酸液中补充缓蚀剂,使其缓蚀效率维持在工艺要求的水平之上。
提升速度
镀件从锌浴中提出时的提升速度,对镀层的外观及厚度均可能产生较大的影响。一般来说,对于大多数制件,适宜的提升速度大约是1.5m/min.但对于不同材质不同类型的制件,提升速度也应作相应调整。对于含硅量较低的非活性钢,在不影响生产效率的前提下,提升速率可以更低一些,这样可以将制件表面的锌液充分回流,所获得的镀件更平滑光亮,厚度更薄。对于含硅量较高的活性钢,需要较快地将镀件提出,但提升速度太快,镀件表面的锌液则来不及充分回 流至锌浴而凝结在镀件上,会形成毛刺、滴瘤和流痕,严重影响镀层表面质量并使锌耗增高。故镀锌时宜采用双速的电动起重机,若采用无级变速起吊的电动起重机则更佳。这样可以使制件快速浸入而慢速取出。对于较长制件,提升速度慢会导致较。长的操作时间,为了维持相当的生产量,须采用较快的速度。但制件取出速度一定要比锌在制件表面自由流动的速度慢些,以便得到均匀的纯锌层捞锌渣热浸镀锌的过程中,会不断形成锌渣。锌渣在静止的锌浴中会沉到锌锅底部,在制件浸锌操作时应尽量不要搅动它,以免将大量锌渣搅入锌浴中,使镀层中因黏附着锌渣而产生颗粒,影响镀件外观质量,使锌耗提高。不宜采用太浅的锌锅,以免在镀锌过程将锌渣搅起。应注意定期打捞锌渣,以免锌锅底部堆积过厚的锌渣层。一方面过厚的锌渣层容易在镀锌过程中被搅起;另一方面糊状的锌渣导热性差,过厚的锌渣层会使锌锅壁产生局部过热的现象,加速锌对铁的腐蚀,从而影响锌锅的使用寿命,严重时可能产生锌锅穿孔而漏锌。故必须用带孔的铲子或捞渣器定期从镀锌锅中清除掉积累钓锌渣,间隔时间可根据工厂的实际情况来定,一般在一周或半个月内捞渣一次。
涂层光泽
涂层光泽王要依据用途和使用习惯进行选择。例如,国内建筑彩涂板通常选择中、低光泽、家电用彩板通常选择高光泽。
涂层硬度
涂层硬度是涂层抵擦划伤、摩擦、碰撞、压陷等机械作用的能力,与彩涂板的耐划伤性、耐害性、耐压痕性等性能有密切联系,主要依据用途、加工方式、储存运输条件等进行选择。
涂层柔韧性/附着力
涂层柔韧性/附着力与彩涂板的可加工性有密切联系,主要依据加工方式、变形程度等进行选择。在变形速度快,变形程度大时应选择冲击功值高和T弯值小的彩涂板。
涂层耐久性
涂层耐久性是彩涂板在使用过程中体现出来的性能,通常用使用寿命的长短进行衡量。涂层时久性王要受涂料种类、涂层厚度,环境腐蚀性等因素的影响。涂层真实的耐久性进行评估。耐中性盐雾试验是简单、常用的人工老化试验方法之一,紫外灯加速老化试验也是比较常用的人工老化试验。此外,彩涂板可能会用于酸雨、潮湿等环境,此时还应选择相应人工老化试验进行评价。需要注意的是人工老化试验通常无法完全模拟实际的使用环境。
其它性能
彩涂板在有些情况下可能需要有比较好的耐性、耐酸碱性、耐污染性等性能,对于这类性能也应引起注意。
涂层性能的选择
涂层通常由生产商根据用途、使用环境来确定。环境的腐蚀性不高时,通常只涂覆一层,王要起装饰作用。如果粘贴隔热材料,应在订货时。以便生产厂在涂覆有良好粘结性能的涂料。环境腐蚀性高时应涂二层,以提高耐腐蚀性。
电解清洗
经过碱性化学清洗后,由于皂化和乳化作用有限,不可能获得洁净的表面,多油污粒子和铁粉、氧化铁等粒子附在钢结构件表面的空隙里,所以不易清除彻底,因此,必要时可以采取电解清洗。钢结构件热镀锌一般不需要电解清洗。
钢结构的酸洗
钢铁是非常容易氧化和腐蚀的金属材料,其表面一般都存在氧化铁皮和铁锈。钢铁表面常见的氧化物有灰色的FeO、赤色的Fez O3、橙红色的含水Fe2O3 . H2O和蓝黑色的FesO,等。热浸镀锌前应将钢结构件表面的氧化铁皮和铁锈除去,否则将影响镀层的附着力,甚至出现漏镀。